Nonnenmann übernimmt das Geschäftsfeld der Weber-Dreheinheiten
Formen und Werkzeuge
Die Nonnenmann GmbH übernimmt zum 1. Dezember 2026 das Geschäftsfeld Weber-Dreheinheiten. Die Systeme automatisieren Mehrkomponenten-Werkzeuge im Spritzguss und unterstützen Neuausrüstung, Umrüstung, Service und Ersatzteilversorgung.
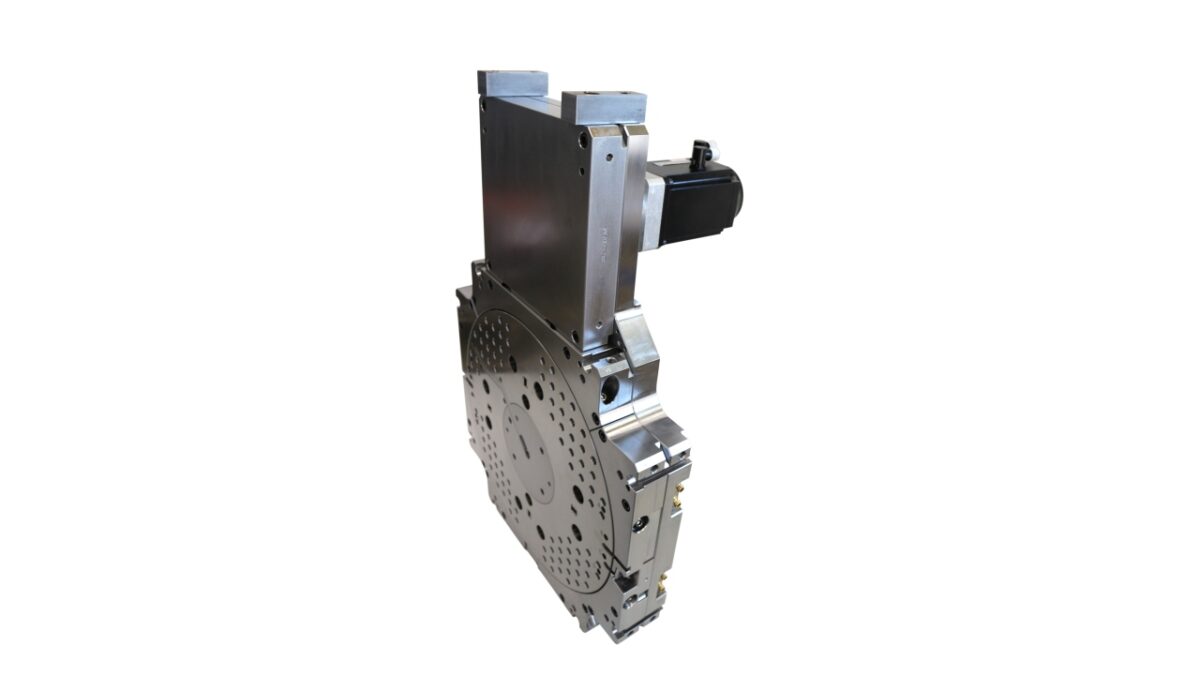
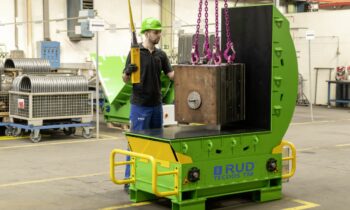
Elektrische Dreheinheit, System Drehblock (Bild: Nonnenmann).
Die Nonnenmann GmbH übernimmt zum 1. Dezember 2026 das Geschäftsfeld Dreheinheiten von der Wilhelm Weber GmbH & Co. KG aus Esslingen. Die Übernahme wurde Anfang Oktober 2026. Das Geschäftsfeld ergänzt das bestehende Angebot rund um Komponenten, Werkzeug-, Formen- und Maschinenbau sowie Automation.
Beim Mehrkomponentenspritzguss, etwa in 2K- oder 3K-Technik, werden unterschiedliche Kunststoffe, Farben oder Hart-Weich-Kombinationen in einem automatisierten Prozess zu einem Bauteil verarbeitet. Drehsysteme rotieren den Vorspritzling nach dem Öffnen des Werkzeugs in die nächste Station. Während in der zweiten Kavität die weitere Komponente angespritzt wird, entsteht parallel in der ersten Kavität der nächste Vorspritzling. Das ermöglicht kurze Zykluszeiten und eine prozesssichere Fertigung.
Neuausrüstung, Umrüstung und Service
Laut Unternehmensangabe werden die Dreheinheiten künftig in Deutschland weiterentwickelt, konstruiert, produziert, montiert und vermarktet; Anwender werden bei Auslegung und Projektierung unterstützt. Möglich sind sowohl Neuausrüstungen von Spritzgießmaschinen als auch Umrüstungen bestehender Anlagen, da verschiedene Schnittstellen und Maschinenstandards bedient werden können. Serviceleistungen, Wartungen und die Ersatzteilversorgung bleiben ebenfalls gesichert. Ersatzteile für Standardkomponenten sollen auf Lager verfügbar sein; Wartungs- und Servicearbeiten erfolgen im Haus oder nach Absprache beim Kunden vor Ort.
Neben dem Drehblocksystem ist auch ein Indexplattensystem verfügbar. Beim Drehteller wird die komplette Werkzeughälfte gedreht, während beim Indexplattensystem nur eine Platte innerhalb des Werkzeugs rotiert. Als Vorteil wird der einfache Wechsel zwischen Drehteller und Indexplatte genannt.
Elektrische und hydraulische Ausführungen
Das Programm umfasst sechs Baugrößen mit Drehtellern von 460 bis 1200 mm Durchmesser. Die Systeme sind elektrisch oder hydraulisch erhältlich. Bei der elektrischen Variante übernimmt ein Servomotor die Drehbewegung, bei der hydraulischen Ausführung ein Hydromotor. Die Verzahnung ist gekapselt und dadurch vor äußeren Einflüssen geschützt. Offen liegende Zahnräder werden vermieden. Das Werkzeuggewicht wird über am Umfang angeordnete Kurvenrollen abgestützt.
Temperierungen mit Wasser, Öl oder Luft können mit mehreren Kreisläufen bis 160 °C und maximal 150 bar umgesetzt werden. Die Medienzufuhr ist zentral oder außermittig möglich. Je nach Baugröße sind zwei bis fünf voneinander getrennte Temperierkreisläufe vorgesehen. Standardmäßig sind Medientemperaturen bis 80 °C vorgesehen, optional ist eine Erweiterung auf 160 °C möglich.
Präzision im Mehrkomponentenspritzguss
Die Steuerung der Drehbewegung kann rotierend oder wechselseitig links- und rechtsdrehend ausgelegt werden. Bei der elektrischen Ausführung ist der Drehwinkel frei wählbar. Die hydraulische Variante bietet im Standard 180°, optional sind 45°, 90° und 120° möglich. Je nach Baugröße und Ausführung werden Drehgeschwindigkeiten zwischen 0,7 und 3,5 s genannt.
Für die Systeme werden eine Rundlaufgenauigkeit von 0,05 mm, ein Achsversatz von maximal 0,1 mm und ein Abkippen von maximal 0,05 mm angegeben. Dadurch sollen Prozesssicherheit, Bauteilqualität und Wiederholgenauigkeit im Mehrkomponentenspritzguss unterstützt werden.