Mehr Anwendungen in der Heißkanaltechnik
Heißkanalwerkzeuge und Heißkanalnormalien (Hotrunner)
Oerlikon HRSflow erweitert das Einsatzspektrum von »Stargate HRS«: Die Heißkanaltechnik verarbeitet nun weitere Werkstoffe wie PMMA, ABS, PS, HDPE, LDPE sowie gefüllte Polymere und unterstützt kürzere Zykluszeiten sowie geringeren Materialeinsatz.
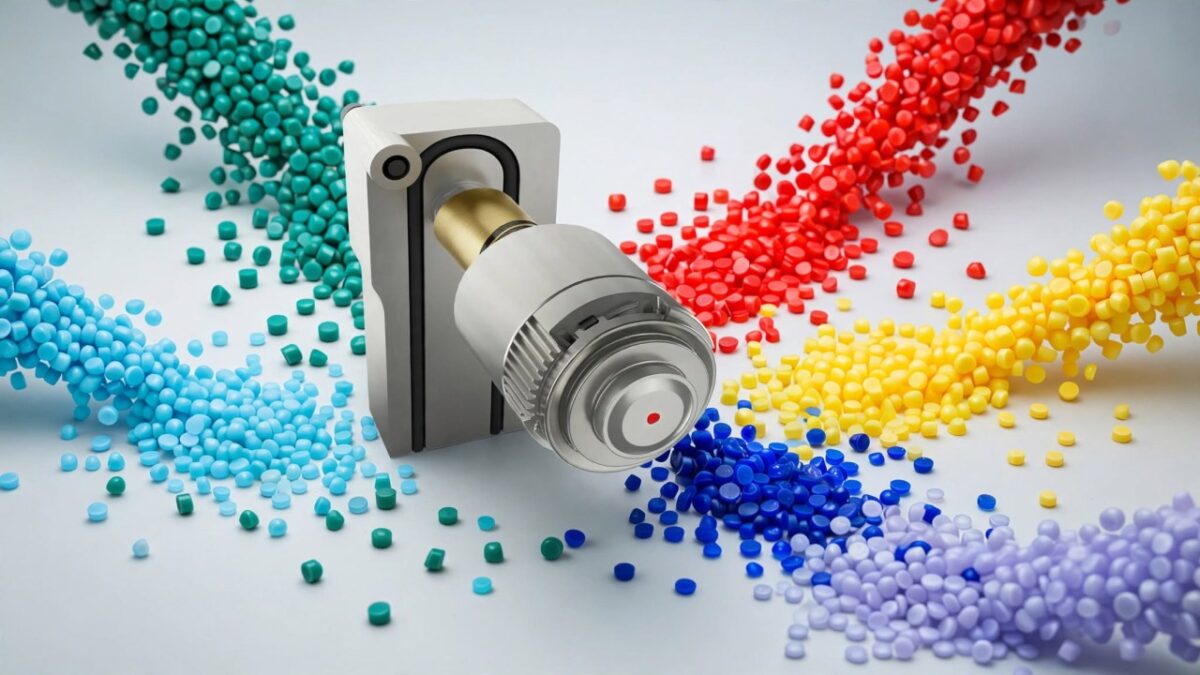
Die Heißkanaltechnik erweitert wird unter anderem auf PMMA, ABS, PS, HDPE, LDPE und gefüllte Polymere erweitert (Bild: Oerlikon HRSflow).
HRSflow hat das Anwendungsspektrum von »Stargate HRS« erweitert. Die Heißkanaltechnik basiert auf einem mechanisch bewegten Zentralverschluss, der den Schmelzefluss in die Kavität präzise steuert. Bislang lag der Schwerpunkt vorwiegend auf Verpackungsanwendungen mit PP und rPP. Nun eignet sich das Heißkanaldüsenkonzept auch für weitere Werkstoffe, darunter PMMA, ABS, PS, HDPE, LDPE sowie gefüllte Polymere. Abgedeckt werden laut Hersteller Bauteile mit Schussgewichten von 40 g bis 2,5 kg.
Mehr Werkstoffe und kontrollierter Schmelzefluss
Das Verschlusskonzept ist auf eine verbesserte Kühlleistung ausgelegt. Je nach Anwendung und Prozessbedingungen sind dadurch Zykluszeitverkürzungen von bis zu 20 % möglich. Das Düsendesign unterstützt einen ungehinderten Schmelzefluss, eine gleichmäßigere Materialführung und eine konstante Schmelzgeschwindigkeit. Gleichzeitig werden Stauzonen reduziert. Das kann Farbwechsel beschleunigen und Ausschussmengen beim Umstellen verringern.
Tests im eigenen Labor von Oerlikon HRSflow sollen zudem Potenzial für Bauteilgewichtsreduzierungen von bis zu 17 % aufzeigen. Grundlage dafür ist eine gleichmäßige und effiziente Kavitätsfüllung. In Verbindung mit angepasster Anwendungstechnik, Werkzeugkonstruktion und passenden Spritzgießmaschineneinstellungen kann die Wandstärke reduziert werden. Das senkt Bauteilgewicht und Materialverbrauch.
Nadelloses Konzept mit kompakter Werkzeugauslegung
Das nadellose Design kommt ohne die bei herkömmlichen Systemen typischerweise axial über den Verschlussnadeln angeordneten Aktuatoren aus. Dadurch lässt sich die Baugröße des Werkzeugs reduzieren. Zudem können unter Umständen Düsen mit kleinerem Durchmesser und geringere Nestabstände gewählt werden. Für Anwendungen mit engem Bauraum kann die Konfiguration damit Vorteile bieten.
Praxisbeispiel mit 1,5-Liter-Eimer
Bei Open-House-Veranstaltungen am Stammsitz in San Polo di Piave/Italien wurde Anfang September 2026 im Technikum ein dünnwandiger 1,5-Liter-Eimer aus rPP gefertigt. Zum Einsatz kam ein von der Inmold Group entwickeltes Zweikavitätenwerkzeug.
Durch das abgestimmte Zusammenspiel von Spritzgießmaschine, Werkzeugkonstruktion und Heißkanalsystem wurde laut HRSflow bei einem Schussgewicht von 41 g eine Zykluszeit von 4,7 s erreicht. Eine Entnahmeplatte war dabei nicht erforderlich, Fadenbildung wurde vermieden. Die Anwendung entstand in Zusammenarbeit mit Engel, Guztech Polymers und der Inmold Group.